 وان استاپ بریک
مجله آموزشی
تولید دیسک ترمز

دیسک ترمز چگونه ساخته میشود؟
دیسک ترمز چدنی در چند مرحله ساخته میشود: ذوب و آمادهسازی چدن، ساخت قالب ماسهای و هسته داخلی، ریختهگری و خنککاری، جداکردن قطعه خام، ماشینکاری دقیق سطوح و سوراخها، سنگزنی و بالانس، و در پایان کنترل ابعادی و پوشش ضدزنگ. دقت این مراحل به یکنواختی ضخامت و کاهش لرزش کمک میکند.
مراحل ساخت دیسک ترمز
- آمادهسازی و ذوب چدن: مواد اولیه با ترکیب مشخص آماده و در کوره ذوب میشوند.
- ساخت قالب ماسهای و هسته داخلی: شکل بیرونی دیسک با قالب و کانالهای دیسک تهویهدار با هسته داخلی ساخته میشوند.
- ریختهگری و خنککاری: چدن مذاب داخل قالب ریخته میشود و قطعه با روند کنترلشده سرد میشود.
- جداسازی و تمیزکاری قطعه خام: قالب باز، راهگاهها جدا و سطح قطعه برای ماشینکاری آماده میشود.
- ماشینکاری دقیق: سطوح اصطکاکی، فلنج، محل توپی و سوراخها با ابعاد دقیق ماشینکاری میشوند.
- سنگزنی و بالانس: سطوح نهایی پرداخت و عدمتعادل قطعه اصلاح میشود.
- کنترل نهایی و محافظت: ابعاد، ضخامت و کیفیت سطح بررسی و برای جلوگیری از زنگزدگی از قطعه محافظت و بستهبندی میشود.
تمام مراحل نشان داده شده در این بخش برای تولید قطعاتی که عملکرد یکسانی با دیسکهای ترمز ارائه شده توسط سازندگان را تضمین میکنند، ضروری است. برای درک بهتر روند تکامل این قطعات، آشنایی با تاریخچه لنت و دیسک میتواند دید کاملتری از مسیر توسعه آنها ارائه دهد.
ریخته گری
چدن میتواند به صورت شمش به کارخانه ریختهگری تحویل داده شود که باید ذوب شود، یا به صورت مایع، که در کیسههای عایق حرارتی قرار دارد و حمل و نقل آن آسانتر است. با این حال، در کارخانههای مدرن، آمادهسازی چدن بخش جداییناپذیری از فرآیند تولید است. این آمادهسازی از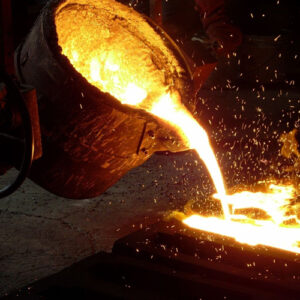 سنگ آهن شروع نمیشود – محصولات آهنی از منابع مختلف ذوب و مخلوط میشوند. این بدان معناست که بیشتر چدن مورد نیاز فقط برای ضربه زدن قابل بازیافت است و همچنین میتوان مخلوط مورد استفاده را به طور دقیق تهیه کرد. به عنوان مثال،یک چدن معمولی که برای جنس دیسک ترمز استفاده میشود، بر اساس نسبتهای زیر تهیه میشود:
30٪ چدن به شکل شمش
30٪ قراضه کم کربن
40٪ چدن بازیافتی، یعنی به اصطلاح لوازم جانبی ضربه زدن
به طور کلی، ضایعات تولید شده هنگام ماشینکاری دیسکها در این چدن بازیافت نمیشود، زیرا حاوی مقدار زیادی روغن ماشینکاری است. در عوض، برای تصفیه شیمیایی به کارخانههای فولاد ارسال میشود. بار در کوره تا دمای ۱۵۳۰ درجه سانتیگراد گرم میشود تا همگن شود.
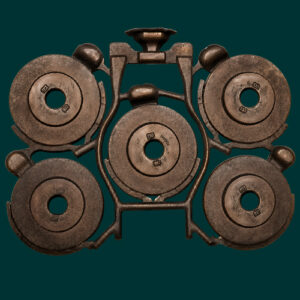
برای اطمینان از رسیدن تمام ضایعات فلزی به نقطه ذوب. برای اینکه ریختهگری به درستی انجام شود، قالبها باید کاملاً پر شوند و دمای مواد ورودی به قالب باید حداقل ۱۳۵۰ درجه سانتیگراد باشد، که بسیار بالاتر از نقطه ذوب است. قالبها بسته به کالایی که قرار است تولید شود و ریتم تولید لازم، پیچیدگیهای متفاوتی دارند. با این حال، همه قالبها برای ریختهگری دستهای طراحی شدهاند. در واقع تعدادی از صفحات خالی دیسک به طور همزمان ریختهگری میشوند. حفرههای مختلف توسط کانالهایی به هم متصل میشوند که باید ابعاد صحیحی داشته باشند تا توزیع چدن مایع بهینه شود. پس از پر شدن، این کانالها به اصطلاح لوازم جانبی میشوند که بعداً بازیافت میشوند.
جنس قالب ریخته گری
همه قالبها از آگلومره ماسه سیلیکونی ساخته میشوند. ابتدا مخلوطی از ماسه بازیافتی، ماسه جدید برای جبران تلفات، آب و خاک رس فعال تهیه میشود. این مخلوط شبیه ماسه نرم و کمی مرطوب به نظر میرسد زیرا میزان آب آن ۳٪ از وزن را تشکیل میدهد. بنتونیت – یعنی خاک رس فعال – به عنوان ماده چسبنده عمل میکند. مقدار ۱٪ از خاک رس به ماسه جدید اضافه میشود و از آنجایی که در اثر گرما تجزیه نمیشود، معمولاً بازیافت میشود. آمادهسازی قالبها بحرانیترین مرحله تولید است. زیرا فقط یک بار میتوان از آنها استفاده کرد
قالب دیسکهای تهویهدار
در مورد دیسکهای تهویهدار، قالبها سه بخش دارند: دو نیم قالب مربوط به دو طرف که هنگام بسته شدن، حفره و قطعه داخلی را تشکیل میدهند، یعنی یک قطعه منفی از شکل تیغه. این قطعه داخلی – که به عنوان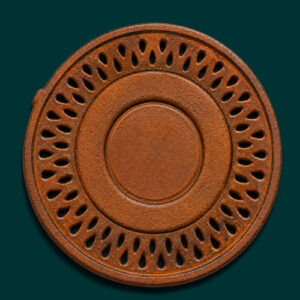 هسته نیز شناخته میشود – از ماسه ساخته شده است، اما ماده چسبنده مورد استفاده بر خلاف خاک رس، رزین است، زیرا رزین به ساختار، استحکام بیشتری میدهد که مورد نیاز است زیرا قطعه داخلی باید جابجا شده و در قالبها قرار گیرد. قالبهای مربوط به دو طرف دیسک در قالبهای جعبهای شکل پر از ماسه مرطوب و کاملاً تراز شده تولید میشوند. سپس ماسه توسط یک پیستون فولادی (سر آن دقیقاً به شکل دستهای است که قرار است ریخته شود.) فشرده میشود. آمادهسازی نیمحفره اکنون کامل شده است. این نیمقالبها باید به اندازه کافی محکم باشند تا بتوان آنها را جابجا کرد، روی یک سر قرار داد و سپس آنها را چرخاند تا یک نیمه در مقابل نیمه دیگر قرار گیرد. قبل از این عملیات، در صورت لزوم، هسته وارد شده، در مرکز قرار گرفته و توسط لبه بیرونی آن در موقعیت خود نگه داشته میشود. بسته به نوع خط تولید، قالبها به صورت افقی یا عمودی استفاده میشوند. با این حال، کارخانههای تولیدی در مقیاس بزرگ معمولاً از قالبهای عمودی استفاده میکنند. قالبهای آماده شده روی یک تسمه نقاله حرکت میکنند و در نقطه ضربه زدن قرار میگیرند. ریختهگری برای قالبی با دمای اولیه حدود ۵۰ درجه سانتیگراد ۱۰ ثانیه طول میکشد. چدن بسیار سریع جامد میشود و گرمای خود را به ماسه و آب منتقل میکند. قالبها بسیار آهسته حرکت میکنند در حالی که چدن تا ۵۰۰ درجه سانتیگراد خنک میشود. هنگامی که به این دما رسید، قالب باز میشود و ماسه به دلیل خشک شدن دوباره، خارج میشود. ماسه برای بازیافت بازیابی میشود در حالی که دسته همچنان در حال خنک شدن است. در مورد دیسکهای تهویهدار، ماسه از هسته با ارتعاش استخراج میشود. این ماسه نیز با تجزیه رزین تجزیه میشود. با این حال، از آنجایی که توسط محصولات این تجزیه آلوده شده است، بازیافت نمیشود. پس از خنک شدن دسته، شکسته میشود و صفحات خالی دیسک از لوازم جانبی که دوباره ذوب میشوند، جدا میشوند. در این مرحله، صفحات خالی بسیار بزرگتر از دیسکهای تمام شده هستند. دو دلیل برای این امر وجود دارد: از یک طرف، ماشینکاری برای از بین بردن عیوب ریختهگری برجستهتر باید در نظر گرفته شود. با این حال، دلیل فنی واقعی این است که فلزی که تمام ویژگیهای همگن لازم – سختی، ترکیب و ساختار – را دارد، در عمق خاصی زیر سطح یافت میشود. این به عنوان مفهوم مواد اولیه ماشینکاری شناخته میشود. ضخامت اضافی لازم در حدود ۱.۵ تا ۲ میلیمتر است. این به معنای حذف ۲۵٪ از وزن صفحه خالی اصلی است.برای درک بهتر اینکه این فرآیند چگونه بر طراحی نهایی قطعه اثر میگذارد، آشنایی با شکل دیسک ترمز نیز اهمیت زیادی دارد.
ماشین کاری
قطعات خام ریختهگری از قبل شکل قطعی خود را دارند، اگرچه ضخامت بیشتری دارند و سطوح «قطعه خام ریختهگری» ناهموار هستند و بنابراین برای استفاده مناسب نیستند. مرحله دوم تولید، شامل ماشینکاری با دقت بالا است. در واقع این مرحله شامل تعدادی عملیات است که باید به ترتیب مشخص انجام شوند. در خودروها، سطح فلنج دیسک تقریباً همیشه با توپی در تماس است. فلنج، سمت معکوس حامل است و باید دقیقاً موازی با صفحه سطح ترمز باشد که در معرض عمل سایش قرار میگیرد. تجهیزات خودکار برای این فرآیند ماشینکاری باید قبل از شروع ماشینکاری کناره دیسک، نسبت به این سطح جدید آماده و تنظیم شوند. این کار در هر مرحله انجام میشود. تجهیزات از نظر پیچیدگی بر اساس پیچیدگی ماشینکاری و چرخه تولید متفاوت هستند. ماشینهای معمولی با دقت بالا این کار را در سه مرحله انجام میدهند: خشنکاری اولیه، ماشینکاری مکرر حامل تا تمام شدن سطح مسطح و در نهایت سوراخکاری سوراخهای اتصال. بسته به مدلهای مربوط به این توالیها میتوانند توسط بیش از یک دستگاه انجام شوند که هر کدام مرحله متفاوتی از خشنکاری تا پرداخت را انجام میدهند.
واضح است که توجه ویژهای به موارد زیر میشود: باید به مسطح بودن، موجدار بودن و موازی بودن توجه ویژهای شود.مسطح بودن، موازی بودن و نوسان عمودی، یعنی سطوح عملکردی، اهمیت دارند. اما ماشینکاری سطوح استوانهای نیز نیاز به دقت دارد. دلیل اول این است که اگر دیسک از مرکز خارج شود، ناپایداری ایجاد میشود که دیسک را نامتعادل میکند و باعث لرزش میشود. علاوه بر این، هنگامی که دیسک برای نصب ترمز دستی از نوع درام-در-کلاه طراحی شده است، سطح داخلی سیلندر حامل باید ویژگیهای سطحی مشابه آسترهای دیسک داشته باشد. میتوان سطوح ترمز را با پرداخت نهایی ریز تراشیده یا سنگزنی کرد. ماشینکاری “ریز” توسط تراش، شیار متحدالمرکزی ایجاد میکند. زبری که بر اساس شعاع دیسک اندازهگیری میشود، مهم تلقی میشود. کسانی که طرفدار پرداخت سطحی با سنگ هستند. با استفاده از ماشینآلات مدرن، زبری دایرهای، چه در بالا و چه در پایین شیار، بسیار کم است. برعکس، سطح سنگ، زبری دایرهای و شعاعی مشابه زبری دایرهای یک دیسک تراشخورده ظریف ارائه میدهد.
سنگ زنی دیسک ترمز
انتخاب استفاده از سنگزنی میتواند با دو هدف تعیین شود: جلوگیری از ایجاد شیاری که باعث جدا شدن لنتها از محل قرارگیریشان میشود و تسریع در ورود لنتهای دیسکی جدید. عملیات سنگزنی به سطوح مهارت بالاتری نیاز دارد زیرا میتواند باعث از دست رفتن تلرانس نسبت به نوسان شود.
پرداخت سطوح ترمز دیسکی (سنگزنی یا پرداخت تراشیده شده) به نوع دیسک بستگی دارد، عدم تعادل ( بالانس نبودن) را اندازهگیری میکند و جهتی را که دیسک در صورت معلق بودن توسط رزوه از مرکز آن، حول آن میچرخد، تعیین میکند. ماشینکاری به موازات این جهت انجام میشود. دستگاه فرز، مواد اطراف لبه بیرونی دیسک را حذف میکند و تا زمانی که دیسک کاملاً بالانس شود، ادامه میدهد. متعادل کردن ۹۰٪ دیسکها فقط نیاز به ماشینکاری دارد که شامل زاویه کمتر از ۳۵ درجه باشد. فرزکاری میتواند تا یک چهارم محیط امتداد یابد. روش دیگر متعادل کردن دیسک، وارد کردن تنظیمات مرکز توسعه و دپارتمان فنی سازنده خودرو است که مشخصات دیسک را مشخص کرده است. علیرغم کیفیت ریختهگری و ماشینکاری، ممکن است عدم تعادل جزئی از نظر توزیع وزن ادامه یابد. به همین دلیل است که دیسکهای تهویهدار به طور خودکار و سیستماتیک با برداشتن قطعات متعادل میشوند. این کار با فرزکاری انجام میشود. دستگاه به طور خودکار فنرها را در تیغه میچرخاند؛ این فنرها هرگز نباید در حین مونتاژ یا عملیات تعمیر و نگهداری برداشته شوند. تمام دیسکها با برش روی سطح مرز خارجی مشخص شدهاند. از جمله نشانههای ذکر شده، شمارههای دسته ریختهگری و ماشینکاری و همچنین حداقل ضخامتی که یک دیسک فرسوده باید کمتر از آن تعویض شود، میباشد.
نگهداری دیسک ترمز در انبار
دیسکها در روغن مخصوصی غوطهور میشوند تا در حین انبارداری از اکسیداسیون آنها جلوگیری شود. با این حال، این لایه روغنی باید قبل از نصب دیسک روی خودرو با استفاده از یک حلال از بین برود. بستهبندی نهایی دیسکها از یک قانون بسیار دقیق پیروی میکند: بسته باید حاوی یک جفت دیسک از یک دسته باشد. در واقع دیسکهایی که قرار است روی یک محور نصب شوند، باید بدون نقص از یک دسته تولید باشند.